航天电子器件可靠性提升:军工配套项目中的精密制造工艺解析
航天电子器件的工作环境远比地面设备严苛——从发射阶段的强振动冲击,到在轨运行时的极端温差与高能粒子辐射,任何微小的材料缺陷或工艺偏差都可能导致整个系统失效。航天新长征大道科技在多年军工配套项目实践中,围绕航天器件的可靠性提升积累了一套可复用的精密制造工艺方法论,本文从技术原理到产线落地做一次系统梳理。
一、航天级器件的核心工艺要求
与普通工业级电子元器件相比,航天级产品在三个维度上存在量级差异:
- 温度适应性:需覆盖-55℃至+125℃甚至更宽区间,焊点在这种热循环下反复膨胀收缩,疲劳失效是最常见的失效模式之一。
- 抗辐射能力:单粒子翻转(SEU)和总剂量效应(TID)会直接威胁卫星通信载荷和导航系统处理单元的稳定性,器件选型和封装设计必须同步考虑辐射加固。
- 气密性等级:多数航天器件要求漏率低于1×10⁻⁸ Pa·m³/s,这对焊接工艺和封装材料提出极高要求。
这些指标最终都落到精密制造环节的每一个参数窗口上——焊料成分、回流曲线、贴片精度、清洗工艺,任何一项的偏移都可能让可靠性裕度被吃掉。
二、关键工艺环节与技术细节
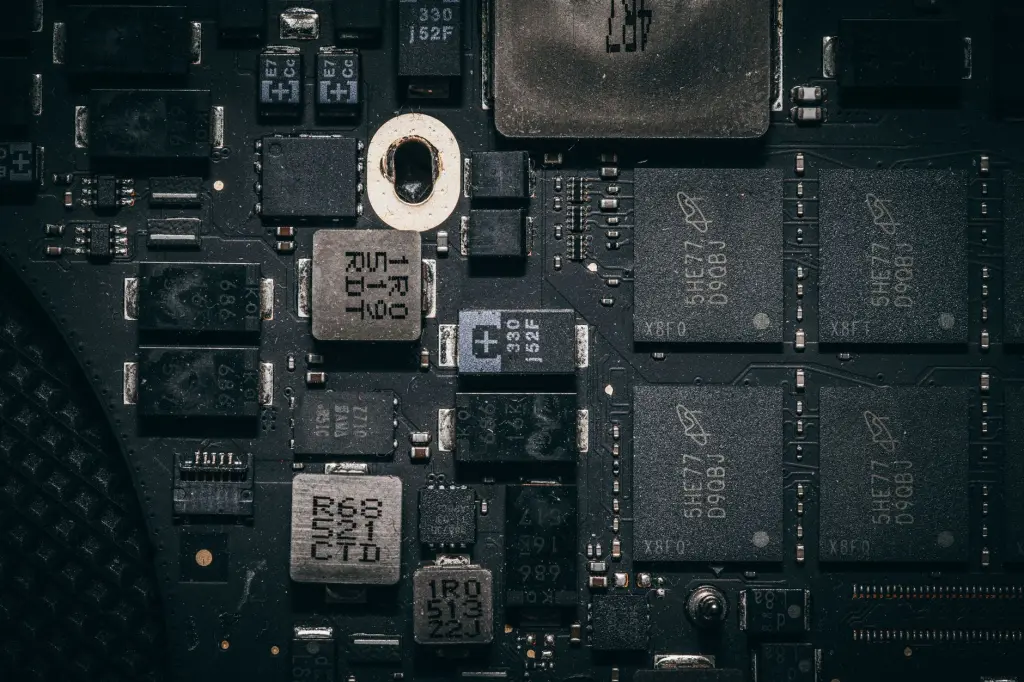
焊点可靠性:从合金选择到回流曲线
航天器件焊接普遍采用Sn62Pb36Ag2或Sn63Pb37焊料,前者在热疲劳寿命上表现更优。回流焊的峰值温度通常控制在210℃~220℃,液相以上时间不超过60秒——时间过长会加剧金属间化合物(IMC)层增厚,反而降低焊点韧性。
对于BGA和CSP封装器件,空洞率需控制在25%以下。实际产线中,通过优化钢网开孔设计和氮气回流氛围,可将空洞率稳定压到15%以内。这一环节直接决定了军工配套项目中整板的长期可靠性。
贴装精度与应力控制
航天PCB上常有01005封装元件与大型连接器混装的情况。贴片机的重复定位精度需达到±25μm,同时贴装压力要分级设定——小元件用低压防止裂纹,大器件适当增压保证浸润。回流后的冷却速率同样关键,建议控制在3℃/s~6℃/s,过快会产生热应力集中,过慢则晶粒粗化影响力学性能。
三、常见问题与应对策略
在航天器件制造中,以下问题出现频率较高:
- 金脆现象:镀金引脚在焊接时金元素溶入焊料形成脆性AuSn₄金属间化合物。对策是控制金层厚度在0.5μm以下,或在焊接前进行两次除金搪锡处理。
- 锡须生长:纯锡镀层在应力作用下会自发长出晶须,可能导致短路。航天产品通常回避纯锡工艺,改用锡铅合金或采取退火处理。
- 水汽残留:密封封装前烘烤不充分,残留在腔体内的水汽在低温下凝结,引发腐蚀或电迁移。标准做法是125℃真空烘烤24小时以上,封焊前进行露点检测。
这些问题看似琐碎,但在卫星通信和导航系统的长寿命任务中,任何一个都可能导致在轨故障。
四、工艺趋势
当前行业正从经验驱动向数据驱动转型。航天新长征大道科技在产线中引入SPC(统计过程控制)系统,对回流焊温度曲线、贴装压力、清洗液浓度等关键参数实施实时监控与追溯。同时,针对新型SiC和GaN功率器件的高温封装需求,银烧结工艺正在从实验室走向小批量产线验证——其接头熔点超过900℃,远优于传统焊料,有望成为下一代航天功率器件的标配互连方案。
可靠性不是检出来的,是设计和制造出来的。对精密制造工艺每个参数窗口的深入理解与持续收敛,才是航天电子器件在极端环境中稳定运行的底层保障。