航天电子器件高可靠焊接工艺质量管控要点解析
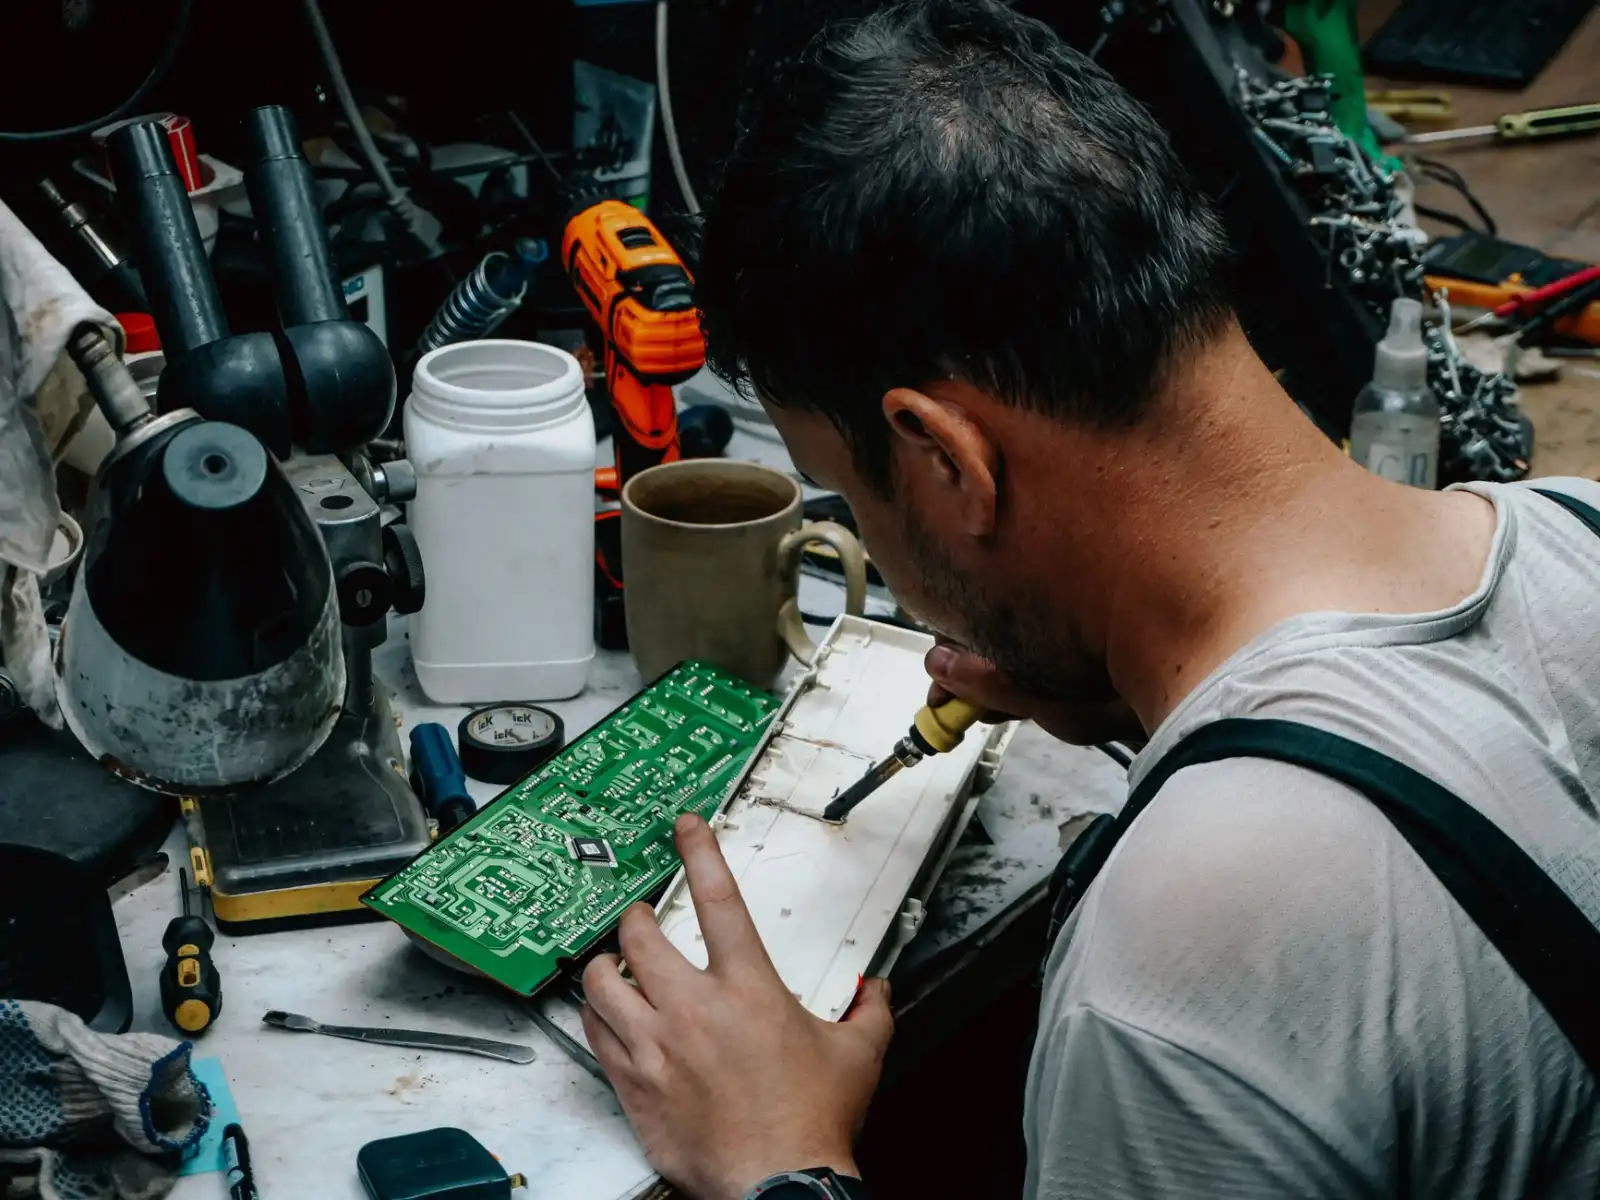
航天电子器件的焊接质量,直接决定了卫星通信链路和导航系统的在轨寿命。在航天新长征大道科技的精密制造车间里,一块PCB板上数千个焊点,任何一个出现虚焊或桥连,都可能导致整颗卫星的信号中断。这不是危言耸听——2023年某型号火箭发射失利的事故归零报告,最终指向的就是一个直径不足0.3mm的焊点空洞。
焊接工艺的失效机理:不止于“焊上”
高可靠焊接的核心矛盾,在于**热应力与金属间化合物(IMC)的生长控制**。以Sn63Pb37共晶焊料为例,其熔点183℃,但在实际焊接中,峰值温度需控制在210℃±5℃。温度过高,IMC层(Cu6Sn5)会迅速增厚超过3μm,导致焊点脆性断裂;温度过低,则无法形成完整的润湿角,虚焊概率陡增。
更隐蔽的风险来自**电化学迁移**。在潮湿环境下,偏压金属离子沿绝缘表面迁移,形成枝晶。我们在卫星通信电源模块的加速老化试验中,曾发现间距仅0.4mm的相邻焊盘间,在85℃/85%RH条件下96小时即出现短路隐患。这正是军工配套产品与民用产品的本质差异——没有容错空间。
实操中的五道质量闸门
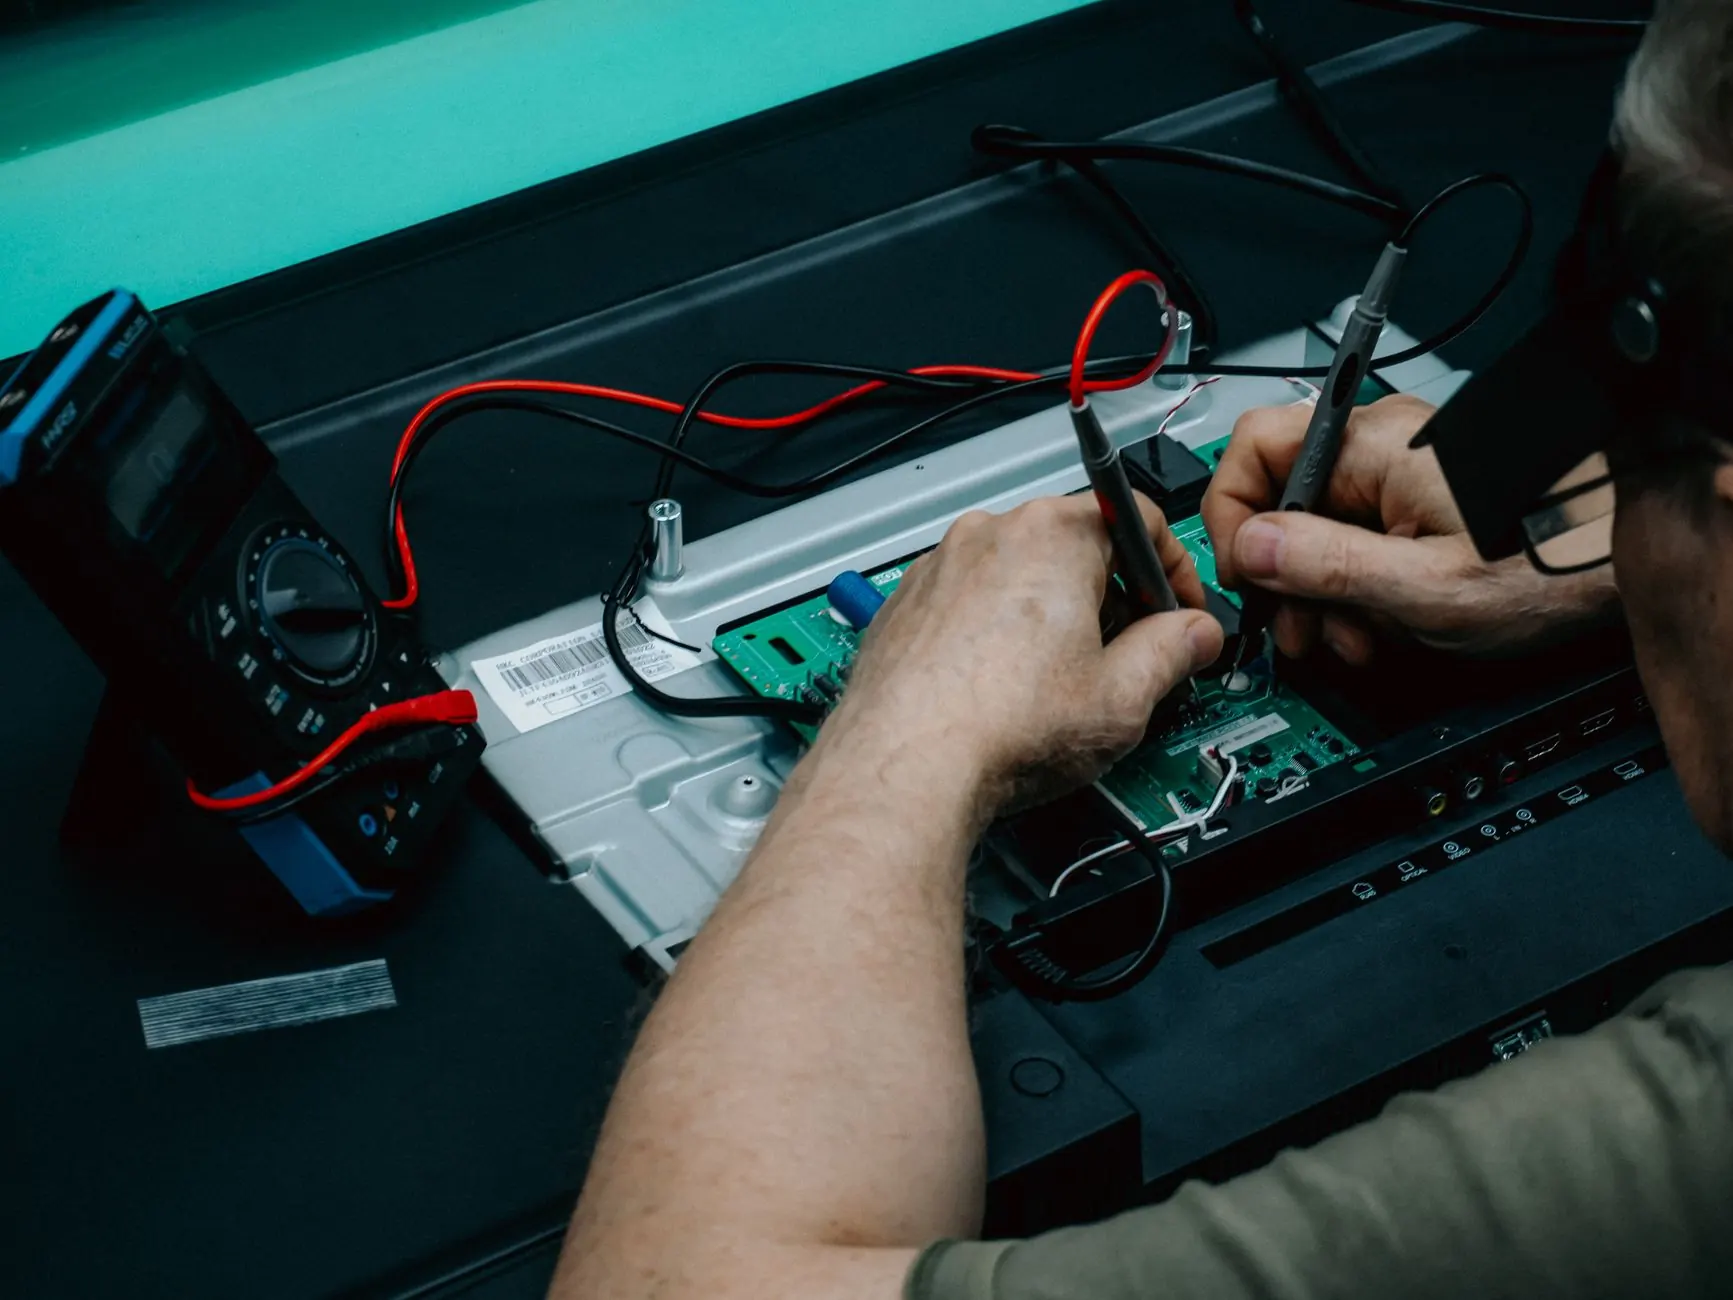
针对导航系统惯导组件这类高密度封装产品,我们总结出一套量化管控方法。首先是**焊膏印刷厚度在线监测**,采用3D SPI设备,要求锡膏厚度在钢网厚度的-10%至+15%之间,超出即报警。其次是回流焊炉温曲线实时采集,每30秒记录一次,确保升温速率1.5~2.5℃/s,冷却速率不低于3℃/s。
- 第一道闸:来料焊盘可焊性测试,用润湿天平法验证,润湿力≥300μN
- 第二道闸:焊接后24小时内进行X-Ray检测,空洞率≤15%,且单个空洞直径≤0.1mm
- 第三道闸:随机抽取5%焊点做金相切片,IMC厚度控制在1~3μm之间
- 第四道闸:温度循环试验(-55℃~+125℃,500次循环),失效焊点必须为零
- 第五道闸:电子显微镜下100%检查焊点表面,不允许有微裂纹或锡珠残留
这套流程并非我们独有,但执行力度决定了差异。行业常规做法是抽检2%,而我们坚持对卫星通信射频通道的焊点做到100% AOI加5% X-Ray抽检。代价是单板检测成本增加约40%,但换来的是焊接缺陷率从300ppm降至15ppm以下——这是航天器件批量交付的底线。
数据对比:工艺窗口收窄带来的质量跃升
以某型导航系统主板为例,我们将回流焊的峰值温度窗口从±8℃收窄至±3℃后,批次不良率发生了显著变化。调整前,连续12个批次的平均虚焊率为0.67%;调整后,同样12个批次降至0.03%。更关键的是,焊点抗拉强度从平均42N提升至51N,离散系数从0.23降至0.11。这说明**窄工艺窗口不仅减少了缺陷,更提高了批次一致性**——这正是精密制造的本质追求。
另一个容易被忽视的点是**氮气保护焊接**。在军工配套产品的生产中,我们使用氮气纯度99.99%以上的回流焊炉,氧含量控制在800ppm以下。这能使焊料润湿角从未经保护时的约35°缩小至12°,大大提升了高密度引脚器件的爬锡高度。对于0.5mm间距的QFP封装,这项措施几乎消除了桥连缺陷。
焊接工艺的质量管控,从来不是一道工序的事。从PCB焊盘表面处理的选型(ENIG还是OSP),到焊膏冷藏回温的时间(至少4小时),再到操作人员的ESD防护等级,每个环节都在影响最终焊点的可靠性。航天新长征大道科技在这些细节上投入的精力,外人很难感知,但正是这些看似琐碎的控制点,构成了卫星通信、导航系统长期稳定运行的基石。
航天器件的焊接,本质上是在与微观世界的不确定性博弈。我们能做的,就是通过科学的工艺窗口、严格的过程数据和近乎偏执的检测标准,把不确定性的空间压缩到最小。这条路没有捷径,但每一步都值得。